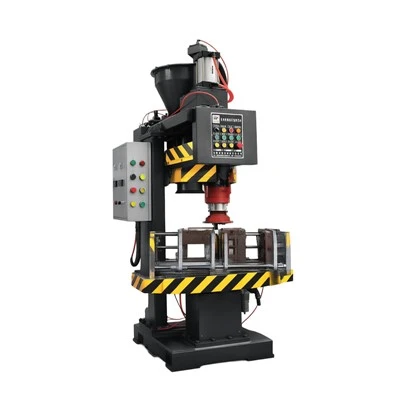
Máquina de moldeo por compresión
Esta máquina compacta la arena de moldeo dentro de un matraz aplicando presión a través de un cabezal de compresión o el patrón mismo, utilizando energía neumática o hidráulica. La presión aplicada normalmente oscila entre 0,25 y 0,4 MPa. Un inconveniente de este tipo de máquinas es que el molde de arena es menos compacto en las zonas más alejadas de la superficie de aplicación de presión. Las máquinas de moldeo de alta presión surgieron a principios de la década de 1950 y aplicaban presiones superiores a 0,7 MPa en toda la superficie del molde. Sus cabezales de compresión vienen en varias configuraciones, como diseños planos, contorneados y de múltiples cabezales (múltiples pies de compresión); el tipo de cabezal múltiple de alta presión es el más utilizado. En las máquinas de cabezales múltiples, el cabezal de compresión se divide en numerosos bloques pequeños, o "cabezas", móviles verticalmente y se genera una alta fuerza de compactación a través de cilindros hidráulicos. Durante la compactación, cada cabezal ejerce una presión proporcional a la altura del patrón debajo de él (es decir, el espesor de la capa de arena), lo que da como resultado un molde con una compacidad y dureza altas y uniformes. Estas máquinas están equipadas con mecanismos de micro sacudidas, lo que les permite manejar patrones complejos. Por lo general, presentan una estructura de cuatro columnas y están disponibles en configuraciones de una o dos estaciones. Para adaptarse a la producción de lotes pequeños y medianos, a menudo incluyen dispositivos de cambio rápido de patrones, lo que permite cambios de patrones sin detener el funcionamiento de la máquina. El moldeado de cabezales múltiples de alta presión permite la producción de piezas fundidas en arena con paredes delgadas, dimensiones precisas y acabados superficiales suaves.
Máquina de moldeo por sacudidas
Estas máquinas se clasifican en tipos de sacudidas estándar y tipos de microsacudidas. El matraz y el patrón se fijan a la mesa de la máquina; La compactación depende de la inercia de los granos de arena cuando la mesa cae e impacta la base del yunque. Estas máquinas generan un ruido importante y producen moldes con poca compactación en las secciones superiores; en consecuencia, han sido reemplazadas en gran medida por máquinas de moldeo por compresión con microimpactos.
Máquina de moldeo por sacudida y compresión
Al aplicar una acción de compresión a un molde que ya ha sido compactado mediante sacudidas, se puede lograr un molde con compactación uniforme en todo su recorrido, de arriba a abajo. La máquina de moldeo por compresión y microchoque se utiliza comúnmente; Funciona dejando caer la mesa de trabajo sobre una placa de sacudida flotante para microsacudir y precompactar la arena de moldeo, seguido de una operación de exprimido final. Las microsacudidas emplean vibraciones de alta frecuencia (500 a 1000 ciclos/min) y de baja amplitud (5 a 25 mm), reemplazando las vibraciones de baja frecuencia (60 a 120 ciclos/min) y de alta amplitud que se encuentran en las máquinas tradicionales de compresión por sacudidas. Los moldes producidos por este tipo de máquina son de alta calidad y la máquina tiene requisitos relativamente bajos para el soporte de la base.
**Máquina de moldeo por soplado**
Esta máquina utiliza aire comprimido para soplar uniformemente arena de moldeo en el matraz para la precompactación, seguido de la aplicación de presión para la compactación final. Los tipos comunes incluyen máquinas exprimidoras por soplado sin matraz de separación vertical y máquinas exprimidoras por soplado con extracción de matraz de partición horizontal. Las máquinas sin matraz de separación vertical no utilizan matraces; La arena se sopla directamente a una cámara de moldeo que contiene la placa modelo. Ofrecen alta precisión dimensional y productividad, ya que existen cavidades en ambos lados del molde, aunque el ajuste del núcleo es relativamente difícil y existen requisitos estrictos para la calidad de la arena. Las máquinas de extracción de matraces de separación horizontal utilizan matraces para moldear; el molde se ensambla y el matraz se retira después de la compactación, lo que hace que el ajuste del núcleo sea más conveniente y al mismo tiempo se mantiene una alta productividad.
**Lanzador de arena**
Esta máquina utiliza cuchillas giratorias para lanzar fajos de arena, compactando así el molde. Los honderos de arena se caracterizan por el llenado y compactación simultáneos de arena, una estructura simple y liviana y una gran adaptabilidad. Sin embargo, las hojas son propensas a desgastarse y la productividad es relativamente baja.
**Máquina de moldeo completamente automática**
Las máquinas de moldeo completamente automáticas están diseñadas para automatizar el proceso de fabricación de moldes y pueden integrar tecnologías de compactación por sacudida, compactación por compresión y compresión por soplado [5]. A partir de 2026, estas máquinas ofrecerán una alta productividad; Los tiempos de ciclo único para algunos modelos varían de 28 a 30 segundos o de 26 a 28 segundos (excluyendo el tiempo de fraguado del núcleo), mientras que los modelos de estación dual pueden alcanzar un tiempo de ciclo de 20 segundos (incluido el fraguado del núcleo). Las tecnologías de soplado de arena son diversas y presentan métodos como el soplado lateral y el soplado superior/inferior para mejorar la calidad y la versatilidad del llenado. El diseño de estación dual permite operaciones simultáneas de moldeo y fijación de núcleos, lo que mejora aún más la eficiencia. El equipo integra funciones inteligentes de Industria 4.0, como diagnóstico de fallas y monitoreo remoto. Su diseño prioriza la facilidad de uso y la seguridad, presentando capacidades como operación con un solo toque y una conveniente estación de ajuste de núcleos.